纯镍磁力泵
2026/6/18

一、产品概述
1.1 产品简介
纯镍磁力泵是采用高纯度纯镍(N4/Ni201) 作为过流部件材质,依托磁力耦合传动原理实现无密封、零泄漏的化工流程泵。其取消传统机械密封结构,通过内外磁转子磁力穿透隔离套传递动力,彻底杜绝腐蚀性、有毒有害、易燃易爆介质的泄漏风险,适用于严苛腐蚀工况下的介质输送。
1.2 核心特点
1. 优异耐腐蚀性:纯镍过流部件对各类浓度苛性碱(NaOH、KOH)、中性盐溶液、海水、还原性酸等介质具备极强耐蚀性,尤其适配高温浓碱、熔融碱工况,远优于普通不锈钢材质。
2. 零泄漏设计:静密封结构替代动密封,无密封件磨损、泄漏问题,满足环保、防爆、高危介质输送要求。
3. 运行稳定可靠:磁力耦合非接触传动,无机械摩擦,过载时磁转子自动滑脱,保护电机与泵体;轴承采用碳化硅、石墨等耐磨材质,使用寿命长。
4. 节能环保:无需润滑冷却水,能耗低,运行噪音≤70dB(A),维护成本低。
5. 结构紧凑:体积小、重量轻,安装便捷,适配狭小空间作业。
1.3 适用范围
• 适用介质:苛性碱溶液、中性盐溶液、海水、淡水、脱气盐酸、稀硫酸、氢氟酸等还原性介质,严禁输送强氧化性介质(如浓硝酸、氯气、氯化铁溶液)。
• 适用行业:化工、制药、制碱、电镀、环保、海洋工程、稀有金属冶炼等。
• 工作参数:流量1.5~1000m³/h,扬程5~200m,介质温度-20℃~200℃,工作压力≤2.5MPa。
1.4 型号说明
• SMZA50-200
• 出口DN50
• 叶轮直径 200mm
二、安全注意事项
2.1 警示标识说明
• 危险:违规操作将导致人身伤亡、重大设备损坏及介质泄漏事故,严禁违规执行。
• 警告:违规操作可能导致人身伤害、设备故障,需严格遵守操作规范。
• 注意:操作不当易影响设备性能、缩短使用寿命,需重点关注。
2.2 通用安全准则
6. 操作人员必须经过专业培训,熟悉设备结构、性能及操作流程,持证上岗。
7. 设备运行前,检查现场通风、防爆、防腐设施是否完好,配备相应防护用具(防腐蚀手套、护目镜、防毒面具等)。
8. 严禁在设备运行时拆卸泵体、电机、磁耦合部件,严禁触碰旋转部件。
9. 输送易燃易爆、有毒介质时,严禁现场动火、吸烟,做好防静电措施。
10. 设备出现异常振动、噪音、泄漏、温度骤升等情况,立即停机检查,严禁带病运行。
11. 纯镍材质避免与强氧化性介质、重金属盐接触,防止材质腐蚀损坏。
12. 电气接线必须由专业电工完成,做好接地、防爆处理,防止触电、短路事故。
2.3 禁忌工况
13. 严禁空泵运转,避免轴承、隔离套干磨损坏。
14. 严禁超流量、超压力、超温度运行,超出额定参数将导致磁力耦合失效、泵体变形。
15. 严禁输送含固体颗粒、纤维的介质,颗粒会划伤隔离套、磨损轴承。
16. 严禁在介质结晶、凝固状态下启动泵体。
三、设备结构与部件说明
3.1 整体结构
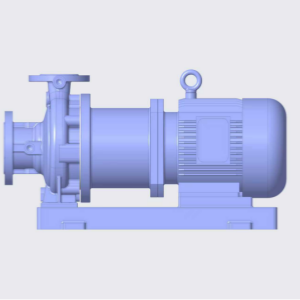
纯镍磁力泵主要由泵头部件、磁力耦合部件、电机、底座四大部分组成,各部件协同实现介质输送功能。
3.2 工作原理
电机带动外磁转子旋转,磁力穿透隔离套,驱动内磁转子与叶轮同步旋转,介质从泵进口吸入,经叶轮增压后从出口排出,实现无接触动力传递,全程介质封闭在泵腔内,无泄漏风险。
四、安装与调试
4.1 安装前准备
17. 检查设备型号、参数是否与订单一致,核对纯镍材质证明、产品合格证、检测报告。
18. 清理安装现场,确保地面平整、承重达标,预留足够的检修、操作空间。
19. 检查管道内无杂质、焊渣、异物,安装进口过滤器(滤网孔径≤0.5mm),防止颗粒进入泵腔。
20. 准备安装工具、量具及防腐密封材料,严禁使用含氯离子的密封垫片。
4.2 安装步骤
21. 设备固定:将泵体与电机安装在共用底座上,调整水平度,水平偏差≤0.1mm/m,用螺栓紧固,避免强行对接导致应力变形。
22. 管道连接:
◦ 进口管道:管径不小于泵进口口径,安装截止阀、过滤器、真空表,管道设置支撑,避免泵体受力。
◦ 出口管道:管径不小于泵出口口径,安装截止阀、止回阀、压力表,出口管道高于泵体最高点,防止气蚀。
◦ 管道与泵体采用柔性连接,严禁管道重量、应力施加于泵体。
23. 电气接线:按照电机铭牌接线,做好接地、防爆处理,检查电机转向,确保与泵体标识转向一致(严禁反转,反转会导致磁耦合失效、叶轮脱落)。
24. 辅助系统安装:高温工况安装冷却系统,低温工况安装伴热装置,确保介质温度稳定。
4.3 调试运行
25. 灌泵排气:打开进口阀、排气阀,向泵腔内灌满介质,排净腔内空气,关闭排气阀,严禁空泵启动。
26. 点动检查:点动电机,检查转向是否正确,有无异常振动、噪音,转子转动是否顺畅。
27. 空载调试:关闭出口阀,启动电机,空载运行5~10分钟,检查电机温度、轴承温度、振动值,确认无异常。
28. 负载调试:缓慢打开出口阀,调节至额定工况,观察流量、压力、电流、温度是否达标,连续运行2小时,检查各密封面无泄漏,设备运行稳定。
29. 调试记录:记录调试参数,确认合格后投入正式运行。
五、操作规范
5.1 启动操作
30. 检查泵体、管道、阀门、仪表是否完好,冷却、伴热系统是否正常。
31. 灌泵排气,确认泵腔内充满介质,无空气残留。
32. 关闭出口阀,打开进口阀,确保进口管路畅通。
33. 启动电机,缓慢开启出口阀,调节至额定工作参数,严禁憋压运行。
34. 启动后观察运行状态,确认无异常后投入正常使用。
5.2 运行监控
35. 定时监测运行参数:介质温度、工作压力、电机电流、轴承温度、振动值,每小时记录一次。
◦ 轴承温升≤40℃,最高温度≤80℃;
◦ 电机温度≤铭牌标识温度;
◦ 振动值≤0.08mm;
◦ 电流不超过电机额定电流。
36. 监听运行噪音,无异常摩擦声、撞击声,噪音稳定无突变。
37. 检查密封面、管道接口无介质泄漏,纯镍部件无腐蚀、变形。
38. 严禁在运行中关闭进口阀,防止气蚀损坏设备。
5.3 停机操作
39. 正常停机:缓慢关闭出口阀→切断电机电源→关闭进口阀→排放泵腔内残留介质(低温、易结晶介质)。
40. 长期停机:排净泵腔、管道内介质,用清水或适配溶剂冲洗干净,干燥后密封存放,做好防锈、防腐处理;每月点动电机一次,防止磁转子粘连。
41. 紧急停机:遇以下情况立即切断电源停机:
◦ 介质大量泄漏、火灾、爆炸风险;
◦ 电机冒烟、温度骤升、短路;
◦ 设备剧烈振动、噪音异常、转子卡死;
◦ 轴承温度急剧升高,超过85℃;
◦ 工艺系统突发故障。
六、维护与保养
6.1 日常维护
42. 每日检查设备运行参数、密封、振动、噪音情况,发现异常立即处理。
43. 每日清理进口过滤器杂质,防止堵塞导致气蚀。
44. 检查冷却、伴热系统运行正常,管路畅通。
6.2 定期保养
45. 每周保养:检查电机接地、线路完好性,紧固各连接螺栓。
46. 每月保养:检查磁耦合部件磁力,清理磁转子表面杂质。
47. 每季度保养:全面检查纯镍过流部件腐蚀情况,检测壁厚,无点蚀、裂纹、变形。
48. 年度保养:拆解泵体,全面检修各部件,更换磨损轴承。检测电机绝缘性能,校准仪表;对纯镍部件进行防腐检测,不合格立即更换;整机调试,合格后重新投入使用。
6.3 维护注意事项
49. 拆解设备时,做好标记,避免部件装错;纯镍部件轻拿轻放,防止碰撞变形。
50. 更换密封件、轴承时,选用原厂配件,确保材质适配介质。
51. 维护后重新安装,确保转子同心度,避免振动超标。
52. 维护工具、场地保持清洁,避免杂质进入泵腔。
七、常见故障与处理方法
|
故障现象 |
故障原因 |
处理方法 |
|
无法启动 |
1. 电机接线错误、电源故障;2. 转子卡死;3. 磁耦合失效 |
1. 检查接线、电源,修复电路;2. 拆解清理杂质,校正转子;3. 更换磁转子 |
|
流量不足 |
1. 进口管道堵塞、漏气;2. 叶轮磨损、腐蚀;3. 转速不足;4. 出口阀开度不够 |
1. 清理过滤器,检修进口管道;2. 更换纯镍叶轮;3. 检查电机,修复转速;4. 调大出口阀 |
|
压力不足 |
1. 叶轮损坏、气蚀;2. 介质粘度超标;3. 管道泄漏 |
1. 更换叶轮,消除气蚀;2. 调整介质参数;3. 检修管道密封 |
|
异常振动噪音 |
1. 转子不平衡;2. 轴承磨损;3. 安装水平度不够;4. 气蚀 |
1. 校正转子;2. 更换轴承;3. 重新调整水平;4. 排除进气,改善进口工况 |
|
轴承温度过高 |
1. 干磨、润滑不良;2. 轴承磨损;3. 过载运行 |
1. 灌泵排气,补充润滑脂;2. 更换轴承;3. 调整工况至额定参数 |
|
介质泄漏 |
1. 静密封件老化;2. 隔离套破损;3. 螺栓松动 |
1. 更换密封件;2. 更换隔离套;3. 紧固螺栓 |
|
电机过载 |
1. 流量过大、过载运行;2. 转子卡死;3. 电机故障 |
1. 关小出口阀,调整流量;2. 拆解检修转子;3. 检修电机 |
八、运输与储存
8.1 运输
53. 设备运输采用防震包装,避免碰撞、倾倒,纯镍部件做好防护,防止划伤、腐蚀。
54. 运输过程中固定牢固,严禁剧烈颠簸,避免磁耦合部件受冲击失效。
55. 运输环境干燥、通风,避免雨淋、暴晒,严禁与强氧化性介质混运。
8.2 储存
56. 储存环境干燥、通风、清洁,温度5~30℃,相对湿度≤80%,无腐蚀性气体。
57. 设备放置平稳,泵腔、管道内无残留介质,做好密封防护,防止灰尘、杂质进入。
58. 长期储存每月检查一次,定期转动转子,防止磁转子粘连,纯镍部件涂抹防锈油。
九、售后服务与质保
59. 本产品质保期为12个月,质保期内非人为损坏免费维修、更换配件。
60. 因违规操作、介质不符、维护不当导致的设备损坏,不在质保范围内。
61. 设备出现故障,可联系厂家售后,提供技术指导、上门检修服务。
62. 请妥善保管产品合格证、材质证明、使用说明书,售后需提供相关凭证。
十、附则
63. 本说明书最终解释权归生产厂家所有,如有参数更新,以最新版本为准。
64. 操作人员需严格遵守本说明书及国家相关化工设备安全操作规范。
65. 设备报废时,需妥善处理残留介质,纯镍部件可回收利用,避免环境污染。
生产厂家:[安徽深蓝泵阀制造有限公司]
联系电话:[0563-5092379]
安徽深蓝泵阀制造有限公司 版权所有 皖ICP备14022738号-1 免责声明